
【概要描述】塑料焊接并非一种工艺的独霸,而是一组原理迥异的技术在各自擅长的尺度上竞争。热板焊接、超声波焊接、振动摩擦焊接长期占据主流,其共同逻辑是通过接触式加热或机械振动使界面熔融。激光焊接则走了一条截然不同的路...
【概要描述】塑料焊接并非一种工艺的独霸,而是一组原理迥异的技术在各自擅长的尺度上竞争。热板焊接、超声波焊接、振动摩擦焊接长期占据主流,其共同逻辑是通过接触式加热或机械振动使界面熔融。激光焊接则走了一条截然不同的路...
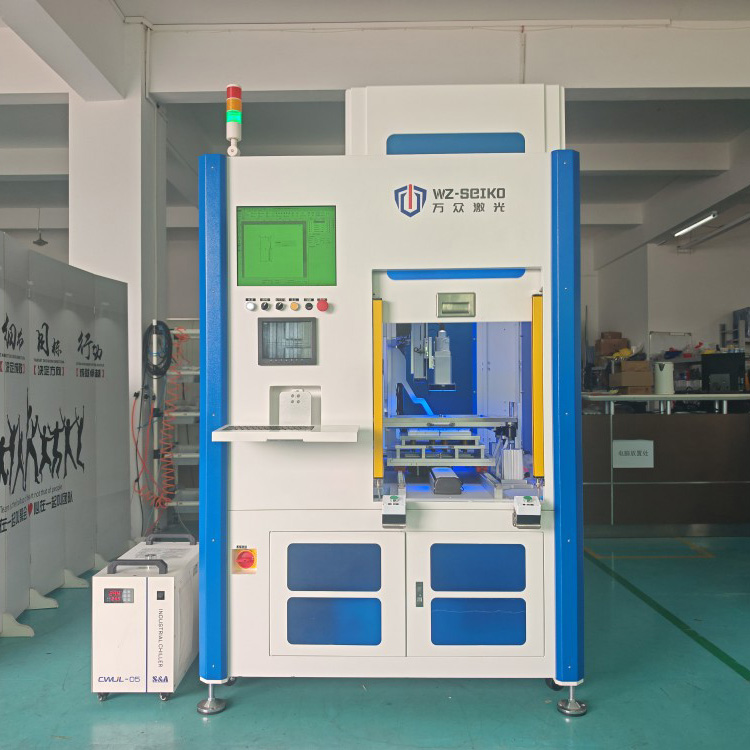
塑料焊接并非一种工艺的独霸,而是一组原理迥异的技术在各自擅长的尺度上竞争。热板焊接、超声波焊接、振动摩擦焊接长期占据主流,其共同逻辑是通过接触式加热或机械振动使界面熔融。激光焊接则走了一条截然不同的路径:以光束为热源,在两层塑料的贴合界面处定点生热,非接触地完成连接。这一原理差异,决定了它们在质量、效率、成本与适用边界上的系统性分析。
原理的分析:体加热与界面加热
传统焊接的本质是“整体性能的妥协”。超声波焊接利用高频振动使接触面摩擦生热,单次焊接仅需0.1至1秒,效率极高。振动摩擦焊接则通过工件间的相对摩擦熔化界面,支持大型工件,但振动本身即是一种机械应力输入。热板焊接最为直接,以加热板熔融表面后加压,设备成本最低,却仅适用于简单平面工件。这些方法的共同代价是:热量和应力难以局限在焊缝区域,飞边、碎屑、机械应力几乎是工艺的固有属性。
激光透射焊接的原理则具有“选择性”。上层塑料对特定波长激光透明,下层塑料吸收能量,热量仅在界面处产生,再通过热传导使上层薄层熔化。能量沉积的深度由光学穿透决定,而非机械摩擦的随机分布。这使激光焊接在原理层面就具备了两项传统方法难以企及的特性:热影响区极小,且无机械振动输入。
质量与精度:微米级控制与“无痕”焊缝
在精密制造场景中,这一原理差异转化为可量化的质量优势。激光焊接的精度可达微米级,掩膜焊接甚至能实现10微米级的控制。有对比数据显示,其定位精度可做到0.01毫米,热影响区极小,工件无变形、无损伤。焊缝均匀致密,能够满足汽车部件对气密、液密性的严苛要求,且焊接过程无飞边、无碎屑,大幅减少了后处理工序。
焊接强度方面,激光焊接的焊缝强度通常可达到甚至超过母材本体强度。一项针对PC与ABS激光焊接的研究在优化参数下获得了22.8 N/mm²的剪切强度,足以形成有效连接。传统方法中,超声波焊接的强度可达本体材料的80%至90%,同样可靠,但其代价是振动对内部精密元件的潜在损伤,以及焊接过程中不可避免的飞边和碎屑。对于含传感器、微电子或光学元件的塑料组件,激光焊接的“无振动、无飞边”不是锦上添花,而是良率能否成立的前提。
效率与成本:短期账与全周期账
若只看单台设备采购价格,激光焊接处于明显劣势。一套完整的激光焊接系统包含激光器、扫描振镜、运动平台、夹紧治具、视觉定位及控制系统,设备投入通常在5万至30万元区间,显著高于超声波焊接的1万至5万元。这也是中小企业面对激光焊接时最直接的壁垒。
但成本判断的尺度不同,结论可能反转。传统焊接的“低价”往往以持续的后处理成本为代价:人工修边、清洁飞边、处理因振动或热应力导致的变形与不良品。激光焊接的非接触特性将这些后续环节大幅压缩,设备贵出来的部分,有机会从良率提升、人工减少和返工率下降中收回。更为关键的是规模效应:当产品年产量达到数十万甚至上百万件、且型号生命周期较长时,设备折旧被充分摊薄,单件成本的优势会逐渐显现。反之,若年产量仅数千件且焊接要求不高,激光焊接的经济性并不成立。
效率维度也需要分场景审视。超声波焊接在中小尺寸简单工件上的节拍优势难以撼动,单次0.1至1秒的速度远超激光逐线扫描的方式。激光焊接的效率优势体现在复杂三维轮廓和自动化集成上,而非与超声波在简单平面上比拼绝对速度。在超大规模、结构简单的产品线上,超声波仍然是效率优先的理性选择。
材料与结构的约束:激光焊接的“光学门槛”
激光焊接的局限同样源于其原理。它要求上层材料对激光的透过率高于50%,下层材料透过率低于20%,形成“透光—吸光”配对。高结晶、高玻纤填充或两层均透明的塑料组合,焊接难度显著上升,需要引入吸收剂或特殊波长激光器,进一步推高成本与工艺复杂度。热固性塑料则完全不在适用范围内。
传统焊接在材料兼容性上远为宽容。超声波焊接适配ABS、PP、PE、PC、PMMA等绝大多数热塑性塑料,对颜色搭配和光学性能几乎没有要求。振动摩擦焊接可处理大型工件,热板焊接设备简单、维护方便。激光焊接在复杂三维曲面、微小精密件和中空结构上的灵活性,是以收窄材料选择范围为代价换取的。
应用场景的理性分工
当前的市场分布恰好反映了上述技术特性的匹配逻辑。激光塑料焊接在汽车电子传感器外壳、车灯模组、医疗微流控芯片、助听器及高端消费电子封装等场景中加速渗透,全球市场规模预计从2025年的约16亿美元增长至2032年的超过23亿美元,驱动力正是汽车轻量化与智能化对精密洁净连接的需求升级。这些应用的共同特征是:焊缝质量直接决定产品功能,后处理空间有限,单件附加值足以吸收设备成本。
而在中小尺寸日用品、常规汽车内饰件、大批量简单结构件的生产中,超声波和振动摩擦焊接凭借极致的节拍与低廉的初始投入,仍然是最经济的方案。热板焊接则在大型、简单、低精度要求的工件上保有生存空间。
塑料激光焊接并非对传统方法的全面替代,而是一次焊接能力向精密化、洁净化和复杂化方向的延伸。它用设备成本和材料限制,换取了传统接触式焊接无法提供的微米级控制、无振动损伤与近乎无痕的焊缝质量。选型的核心不在于判断哪种技术“更先进”,而在于认清产品的焊缝要求、材料体系、产量规模与质量成本结构,将工艺的固有特性与制造目标对齐。在精密连接需求持续增长的制造图景中,激光焊接划定的是一个传统方法难以覆盖、却日益重要的坐标区间。
推荐新闻
Copyright © 2026 广州万众激光科技有限公司 All rights reserved. 粤ICP备2023019383号